
E-mail: ncjt@zjncjt.com


20tunová grafitizační pec Acheson dokáže udržet plný výkon 24 až 40 hodin a pak potřebuje pět až sedm dní chlazení, než ji někdo otevře. Špičková teplota je hlavní číslo, ale o nákladech na tunu rozhodují tři tišší věci: typ pece, stav izolace a tvar profilu výkonu.
Dva obchody provozující stejný plán 2800 °C se mohou lišit o 30 procent v kilowatthodinách na tunu. Mezera obvykle není transformátor. Jedná se o lisovanou grafitovou plsť, předimenzovanou chladicí smyčku nebo přípojnici dimenzovanou na kratší pec.
Krátká verze
Grafitizace je přeskupení v pevné fázi, nikoli krok tavení. V koksu nebo prekurzoru z tvrdého uhlíku jsou vrstvy grafenu zhruba paralelní, ale nesouosé, s rozestupem mezi vrstvami blízko 3,44 Á. Udržujte materiál nad teplotou zhruba 2200 °C a vrstvy rotují do registru. Vzdálenost klesá k 3,354 Á, výška krystalitů roste a následují fyzikální vlastnosti: elektrický odpor může klesnout třikrát až desetkrát, tepelná vodivost stoupá a síra, dusík a těkavé kovy opouštějí mřížku.
Toto dvojí působení, uspořádání krystalů plus čištění, je důvodem, proč jeden typ pece slouží dvěma trhům. Výrobci bateriových anod nakupují proces kvůli kapacitě a účinnosti prvního cyklu. Výrobci elektrod a rekarburizátorů jej kupují kvůli vodivosti a obsahu popela.
Pod 2200 °C se řád vrstev téměř nevyvine; mezi 2600 a 3000 °C se křivka zplošťuje, zatímco spotřeba energie neustále roste. Komerční sweet spot se obvykle nachází tam, kde je splněna specifikace, nikoli při nejvyšším počtu, který může pec přežít.
Dominují tři rodiny: odporové koksové lože kolem vsázky (Acheson), stejnosměrný proud procházející sériově zapojenými obrobky (interně-sériový) a grafitové topné články nebo trubky uvnitř izolované horké zóny (krabice a vakuové provedení). Hustota proudu, opotřebení elektrody a rovnoměrnost teploty se mezi nimi výrazně liší.
Otevřené lože Acheson spálí část vlastního uhlíkového obalu. Vakuové nebo argonové stínění chrání grafitové ohřívače, udržuje kyslík mimo vsázku a umožňuje odčerpání těkavých látek místo opětovného ukládání na produkt.
Grafitová plsť a tuhá grafitová deska tvoří horkou plochu, karbon vyztužený uhlíkovými vlákny přebírá zátěž a alumina nebo mullitové vlákno s mikroporézní zadní vrstvou chrání skořepinu. Každý milimetr degradovaného horkého materiálu se projeví jako teplota pláště.
Termočlánky typu C dosahují zhruba 2300 °C v čistých, neoxidačních podmínkách. Navíc jsou praktickou volbou dvoubarevné pyrometry a safírové vláknové optiky a jejich zaměřovací dráhy musí zůstat bez dehtu a kovových výparů.
Pro pilotní práce, studie čištění a malé C/C kompozitní díly je obvyklým vstupním bodem grafitem vyhřívaná vakuová komora, protože kombinuje řízenou atmosféru s měřitelnou horkou zónou.
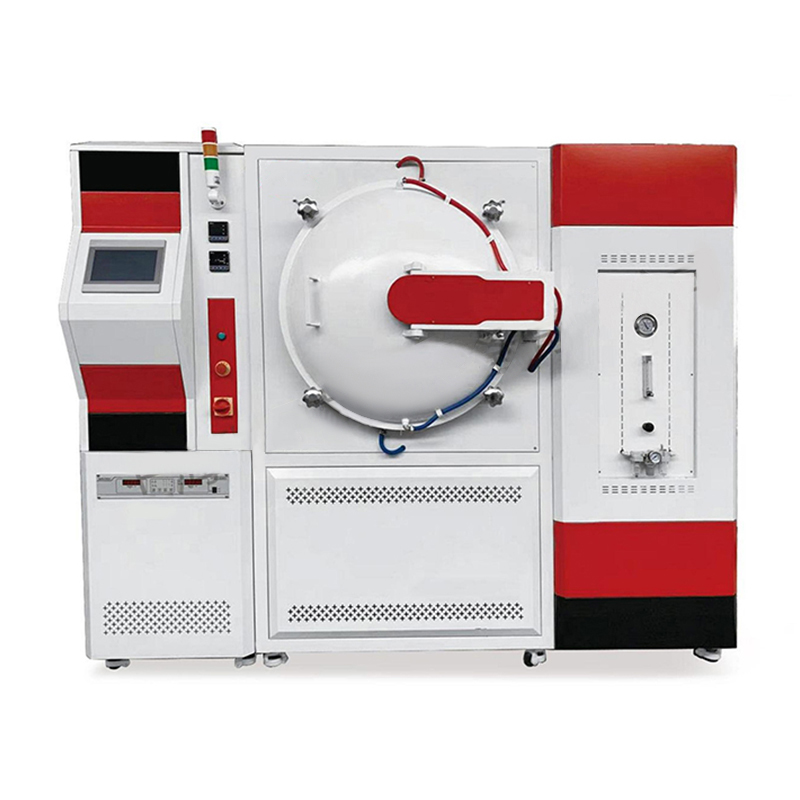 Vakuová uhlíková trubková pec Tato vakuová uhlíková trubková pec je vysokoteplotní, vysoce vakuová odporová pec s grafitovým topným článkem. Maximální teplota může dosáhnout 2000°C-2300°C.... Zobrazit produkt →
| Typ pece | Typický náboj | Špičková teplota | Doba cyklu | Energie na tunu | Nejlépe sedí |
|---|---|---|---|---|---|
| Acheson | 10–60 t prášku nebo elektrod v koksovém loži | 2500–3000 °C v jádře | 5–15 dní včetně chlazení | 3500–5500 kWh | Velkoobjemový výstup anody a rekarbonizátoru, kde jsou investiční náklady důležitější než účinnost |
| Interní-sériový | Sloupy elektrod zapojené do série | 2800–3000 °C | 2–5 dní | 2800–3800 kWh | Velkoprůměrové grafitové elektrody vyžadující rovnoměrnost a nižší ztráty elektrody |
| Krabicový typ | Prášek v pytlích nebo podnosech, 1–10 t | 2500–3000 °C | 2–6 dní | 3000–4500 kWh | Bateriový anodový materiál v malých a středních sériích s přísnou kontrolou kontaminace |
| Kontinuální | Prášek přiváděný vyhřívaným kanálem | 2400–3000 °C | Kontinuální, hours of residence | 2500–3500 kWh | Velkoobjemové anodové linky se stabilními třídami a stálou kvalitou přívodu |
| Vakuová nebo atmosférická grafitová pec | 1 kg–1 t s grafitovými ohřívači | 2000–3000 °C | 6–36 hodin | Nesrovnatelné, malosériové clo | Pilotní běhy, čištění, C/C kompozity, výzkumné vzorky |
Údaje měřidel z dávkových cyklů se zřídka shodují s prodejní brožurou. V dobře řízené Achesonově nebo skříňové peci tvoří užitečná tepelná práce menšinu vstupní energie a největší zpětně získatelnou ztrátou je teplo odváděné chladicí vodou a radiací během dlouhého ochlazování.
Indikativní rozdělení energie v cyklu dávkové grafitizace
Několik čísel, která stojí za to sledovat a která se na listu specifikací objevují jen zřídka:
Poptávce již nedominuje pouze ocel. Lithium-iontový anodový materiál pohltil největší podíl nových konstrukcí pecí a tento posun změnil to, co kupující požadují: přísnější limity kontaminace, kontrolované atmosféry a záznamy šarží, které přežijí audit.
Speciální segment je malý v tunách, ale náročný na vybavení: vakuová těsnost, kontrola částečného tlaku a materiály horké zóny, které neuvolňují částice na obrobek. To je stejná logika používaná pro volby izolace vakuové pece, kde je horká zóna navržena s ohledem na odplyňování, nikoli pouze na teplotu.
Začněte od specifikace produktu a postupujte zpět k peci, ne naopak. Režim 2600 °C a režim 2900 °C mohou sdílet pec, ale ne provozní náklady, a požadavek na čistotu 50 ppm popela obvykle zcela vylučuje otevřené koksové lože.
Při návratnosti je aritmetika tupá. Anodová grafitizace běžně spotřebuje 2500 až 4500 kWh na tunu v závislosti na typu pece. Při průmyslovém tarifu 0,08 USD za kWh, což je 200 až 360 USD za tunu samotné elektřiny, takže 15 až 25 procent ztrát z pláště a chlazení vrátí modernizaci izolace za zhruba 6 až 14 měsíců na vytížené lince. Pokud váš procesní řetězec začíná zelenými tělísky obsahujícími pojivo, nastaví předchozí krok hustotu, kterou grafitizační cyklus zdědí.
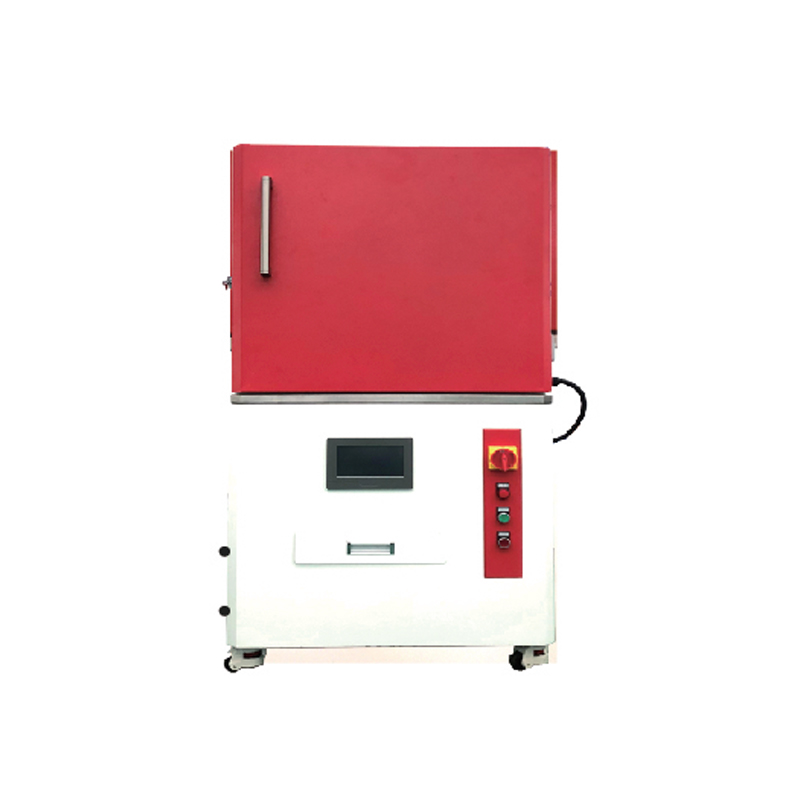 Vysokoteplotní vypalovací a slinovací pec Naše vysokoteplotní pec na odstraňování pojiva je pec s cyklickým provozem vyvinutá naší továrnou na základě rozkladu a vstřebávání podobných mezinárodních produktů. D... Zobrazit produkt →
Většina problémů pece se projevuje spíše jako pomalý posun než jako náhlé selhání. Při každé kampani sledujte tři indikátory: teplotu pláště v pevných bodech, výstupní teplotu chladicí vody při pevném výkonu a čas potřebný k dosažení nastavené hodnoty. Nárůst teploty skořápky o 20 °C během dvou kampaní je konverzace, nikoli chyba senzoru.
Výměna grafitové plsti a tuhé izolace je obvykle způsobena kompresí, znečištěním kovovými výpary a poškozením při manipulaci. Tam, kde se horký povrch nachází v rozsahu 1300 až 1600 °C, udělají těžké břemeno studenému obličeji oxid hlinitý nebo mullitové vlákno a mikroporézní zadní vrstva za grafitem. Je zde zahrnuta obecná logika přizpůsobení izolace atmosféře a teplotě pece průvodce izolačními materiály vakuové pece a stejná pravidla výběru platí při přestavbě grafitizační horké zóny.
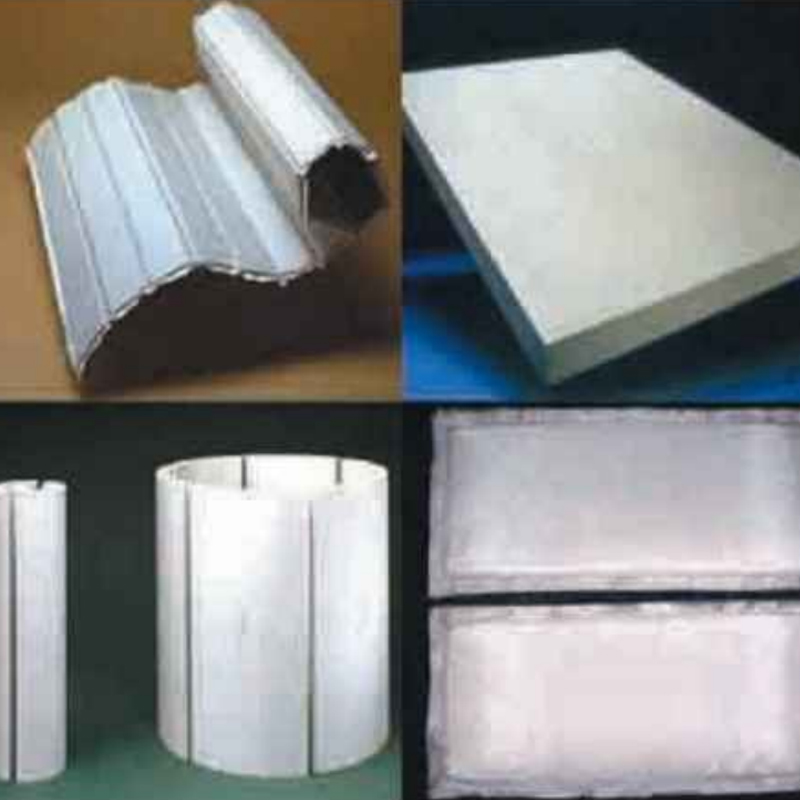 Nano mikroporézní izolační deska Nanoizolační kompozitní materiály jsou vyráběny kombinací nanoporézních materiálů s tepelně stínícími materiály speciálním procesem. Jejich tepelná vodivost je... Zobrazit produkt →
Soulad je místo, kde se nová kapacita nejčastěji zastaví. Odpadní plyn z grafitizace nese oxid siřičitý, oxid uhelnatý, dehtovou mlhu a jemné uhlíkové částice, takže návrh extrakce a snižování emisí musí být obvykle schválen ještě před objednáním pece. Okruhy vodního chlazení jsou obvykle s uzavřenou smyčkou s detekcí netěsností a vysokoproudé sekce vyžadují obvyklé hranice oblouku, izolované nástroje a tepelné zobrazování jako součást naplánované rutiny. Dodavatelé prohlašující shodu s normou ISO 9001 nebo CE by měli být schopni prokázat čísla a rozsah certifikátů, protože rozsah často pokrývá spíše elektrickou bezpečnost než výkon při vysokých teplotách.
Pokud si vezmete jeden nápad z této stránky, vezměte si pořadí. Nejprve přizpůsobte typ pece výrobku, navrhněte horkou zónu a izolaci a teprve potom vyjednejte napájení podle realistického cyklu. Maximální teplota je nejsnáze dosažitelná část specifikace a nejsnadnější část, kterou lze přeplatit za každý den provozu pece.
Introduction: Hlinitokřemičitá dřevovláknitá deska je v současné době vysoce výkonným izolačním materiálem. Hliníková silikátová dřevovláknitá deska m...
Introduction: Výrobky z hlinitokřemičitanových žáruvzdorných vláken se vyrábějí selektivním zpracováním pyroxenu, vysokoteplotním tavením, vyfukováním do...
Introduction: 1、 Tvarované obložení pece z keramických vláken pro desky z keramických vláken s vysokým obsahem oxidu hlinitého Tvarované obložení pece z...

Podnik integrující design, výzkum a vývoj, výrobu, prodej a inženýrské služby. Výrobci desek z keramických vláken, Řešení vakuového tepelného zpracování v Číně.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, vesnice Tangbei, město Leidian, země Deqing, město Huzhou, provincie Zhejiang, Čína
autorská práva © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Všechna práva vyhrazena.
